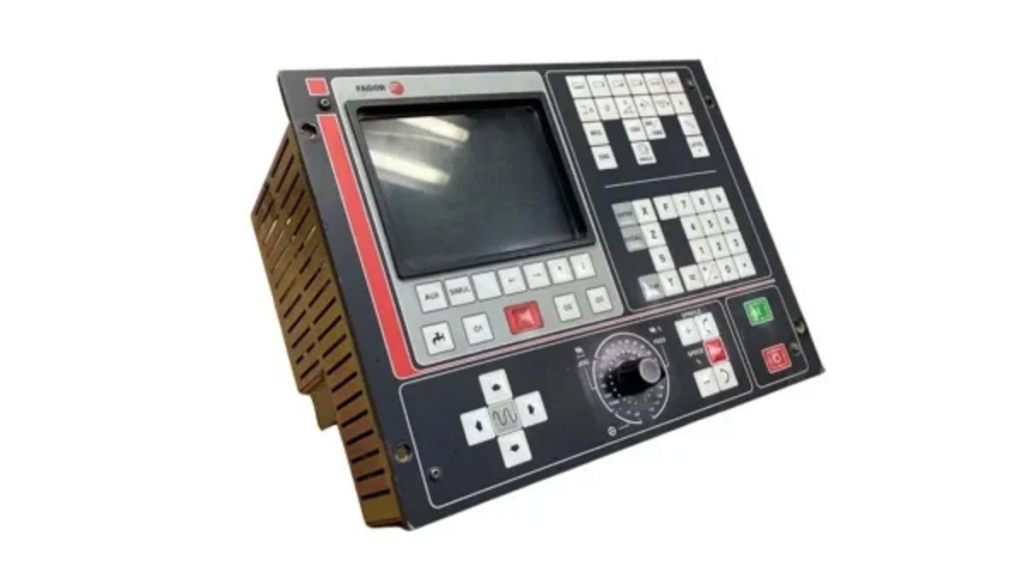
Le FAGOR CNC 800T est un système de commande numérique spécialisé conçu principalement pour les tours (machines de tournage). Lancé au milieu des années 1990 et perfectionné par des mises à jour logicielles jusqu’à la fin des années 1990, il reste une commande robuste de qualité industrielle que l’on trouve encore sur de nombreuses machines. Cet article s’appuie sur les manuels officiels pour expliquer son architecture, son interface avec la machine et les concepts fondamentaux qui assurent son fonctionnement.
Qu’est-ce que le 800T et à qui s’adresse-t-il ?
Le 800T est conçu pour les environnements industriels, en particulier les centres de tournage. Il contrôle le mouvement des axes de la machine (généralement X et Z), la broche, les outils et les fonctions auxiliaires, tout en fournissant une interface utilisateur pour la programmation, le fonctionnement manuel et le diagnostic.
Il se décline en deux configurations physiques principales :
Version compacte : Un seul bloc monobloc intégrant un écran CRT ambre de 8 pouces, un clavier et un pupitre opérateur. Il se monte directement sur le panneau de commande de la machine.
Version modulaire : Trois modules distincts qui peuvent être placés à différents endroits et reliés par des câbles d’une longueur maximale de 25 m.
Unité centrale,
Moniteur (ambre 9 pouces ou couleur 14 pouces),
Clavier.
Il existe quatre variantes matérielles/logicielles (800-T, 800-TI, 800-TG, 800-TGI). Toutes prennent en charge le contrôle des axes X/Z, le contrôle de la broche (y compris la vitesse de coupe constante et l’arrêt orienté), 32 outils avec compensation, deux volants électroniques et la communication RS-232. Les versions « I » ajoutent un automate programmable intégré (API). Les versions « G » ajoutent la représentation graphique et la simulation.
Aperçu du matériel et des connexions
L’unité centrale est le cerveau du système. Elle abrite le processeur, les interfaces d’entrées/sorties, les entrées de mesure et l’alimentation électrique.
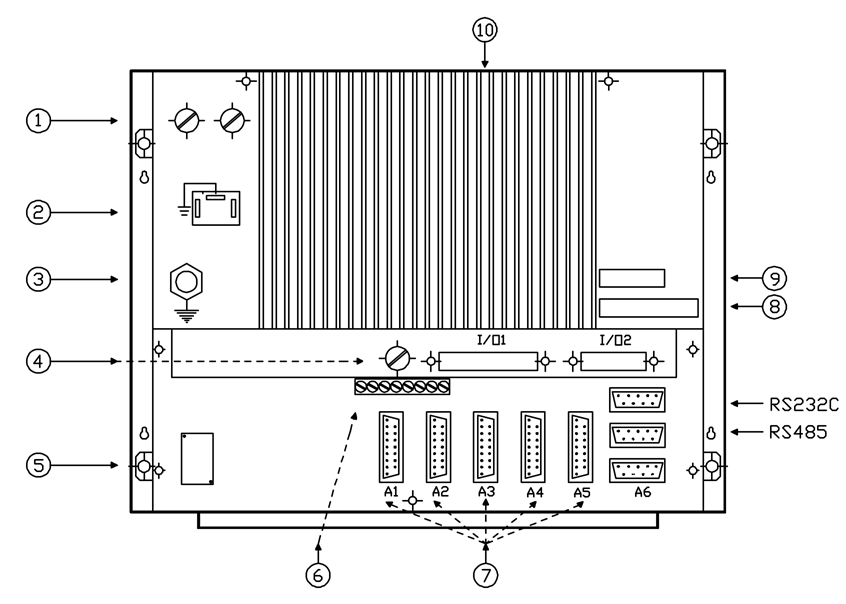
Les principaux connecteurs comprennent :
A1 Connecteur type SUB-D (femelle) de 15 PIN pour le raccordement du système de mesure de l’axe X. Admet signal sinusoïdal.
A2 Connecteur type SUB-D (femelle) de 15 PIN. Non utilisé.
A3 Connecteur type SUB-D (femelle) de 15 PIN pour le raccordement du système de mesure de l’axe Z. Admet un signal sinusoïdal.
A4 Connecteur type SUB-D (femelle) de 15 PIN pour le raccordement du 2º manivelle électronique. Admet signal un sinusoïdal.
A5 Connecteur type SUB-D (femelle) de 15 PIN pour le raccordement du système de mesure de la broche. N’admet pas de signal sinusoïdal.
A6 Connecteur type SUB-D (femelle) de 9 PIN pour le raccordement de la première manivelle électronique. N’admet pas de signal sinusoïdal.
RS485 Connecteur type SUB-D (femelle) de 9 PIN. Non utilisé.
RS232C Connecteur type SUB-D (femelle) de 9 PIN pour le raccordement de la ligne série RS232C.
I/O1 Connecteur type SUB-D (femelle) de 37 PIN pour le raccordement avec l’armoire électrique.
I/O2 Connecteur type SUB-D (femelle) de 25 PIN pour le raccordement avec l’armoire électrique.
1.- Fusibles du réseau (2). Un par ligne pour la protection de l’entrée du réseau (3A. 250 V.)
2.- Connecteur de raccordement au réseau. Sert pour alimenter la C.N.C., et raccorde au transformateur et à la terre.
3.- Borne de terre. Où doit se réaliser le raccordement général des terres de la machine. Vis M6.
4.- Fusible de 3 A. 250 V. pour la protection du circuit interne des entrées et sorties de la C.N.C..
5.- Pile lithium. Maintient l’information de la mémoire RAM quand disparaît l’alimentation du système.
6.- Potentiomètres de réglage des sorties analogiques. Pour usage exclusif du Service d’Assistance Technique.
7.- 10 Micro commutateurs. On dispose de 2 micro commutateurs sous chaque connecteur d’entrée de mesure (A1 … A5), ils permettent de personnaliser la C.N.C. en accord avec le type de signaux de mesure employés.
8.- Connecteur type SUB-D (femelle) de 25 PIN pour le raccordement de l’UNITE CENTRALE avec le CLAVIER.
9.- Connecteur type SUB-D (femelle) de 15 PIN pour le raccordement de l’UNITE CENTRALE avec le MONITEUR.
10.- Refroidisseur.
Une mise à la terre correcte est cruciale. Tous les modules doivent être reliés à un point de terre central, et l’alimentation 24 V CC pour les E/S numériques doit également être référencée à la masse de la machine. Les signaux analogiques doivent utiliser un câble blindé, le blindage n’étant connecté qu’au niveau de la commande numérique.
Le système intègre une isolation galvanique sur les E/S numériques via des optocoupleurs et des fusibles externes rapides pour la protection contre les surtensions ou les inversions de polarité.
Comment la commande fonctionne-t-elle réellement ?
À la base, le 800T est un asservissement en boucle fermée. La rétroaction de position des axes (via des règles de mesure ou des codeurs rotatifs) est comparée à la trajectoire commandée. La différence (erreur de suite) est traitée à travers des gains proportionnels et, dans les versions logicielles plus récentes, des gains d’action prédictive (feed-forward) pour générer des commandes de vitesse analogiques pour les variateurs.
Les principaux blocs fonctionnels comprennent :
Contrôle des axes
Les paramètres définissent la résolution, les limites de déplacement (logicielles et matérielles), les profils d’accélération/décélération (linéaires ou en « cloche ») et les gains. La commande prend en charge à la fois l’interpolation en continu et les modes manuel/jog (déplacement par impulsion), y compris les volants électroniques. Le gain d’action prédictive peut être ajusté pour réduire l’erreur de suite lors des déplacements à grande vitesse.
Contrôle de la broche
La broche peut fonctionner en mode tr/min ou en vitesse de coupe constante (CSS/VCC). L’arrêt orienté de la broche est disponible pour des opérations telles que le taraudage rigide ou les changements d’outils. Le changement de gamme (boîte de vitesses) est géré via des sorties numériques et des entrées de confirmation. Les versions logicielles ultérieures ont ajouté des rampes d’accélération de la broche linéaires et en cloche.
Gestion des outils
Jusqu’à 32 outils sont stockés dans un tableau avec les corrections de géométrie et d’usure. Le système prend en charge la mesure des outils, l’inspection et les cycles de changement d’outil automatiques. Une option d’outil motorisé (outil tournant) existe pour l’usinage avec outils entraînés.
Fonctions auxiliaires (M, S, T)
Les fonctions auxiliaires standard de type ISO sont transmises à la machine via des sorties numériques. Les signaux d’acquiescement (handshake) tels que « M exécutée » et « Arrêt avance » assurent la synchronisation entre la CN et l’électricité de la machine ou l’automate.
Modes de programmation et d’exécution
Cycles conversationnels / automatiques (perçage, rainurage, filetage, chariotage, etc.).
Programmation ISO complète via le numéro de programme 99996 (mémoire programme utilisateur).
Mode manuel avec jog, volant et exécution bloc par bloc.
Simulation et représentation graphique (sur les modèles G).
Modes spéciaux pour l’édition des paramètres, les tests et la communication avec les périphériques.
Les paramètres machine (il y en a des centaines) personnalisent tous les aspects du comportement, de la polarité et de la résolution des axes à l’orientation de la broche, en passant par la position de changement d’outil et les paramètres de communication. Deux tableaux en annexe les répertorient à la fois par sujet et par ordre numérique, avec des références croisées vers des explications détaillées.
Principes essentiels d’installation et de mise en service
Avant de mettre l’unité sous tension, la machine doit être conforme à la directive machines (89/392/CEE à l’époque du manuel). Les étapes clés comprennent :
Le montage des unités avec un dégagement suffisant pour la ventilation et la maintenance future.
Le raccordement de l’alimentation, de la terre, des systèmes de mesure, des sorties analogiques et des E/S numériques selon les affectations de broches des chapitres 1 et 2.
La réalisation des tests d’entrées/sorties et la vérification du circuit d’arrêt d’urgence.
Le réglage de tous les paramètres machine (chapitres 4 à 6) et l’enregistrement des valeurs dans le tableau de paramètres fourni.
Le réglage des gains, des corrections et des points de référence des axes (chapitre 7).
Le test des tables d’outils, de l’orientation de la broche et des cycles automatiques.
Les dispositifs de sécurité comprennent des circuits d’arrêt d’urgence doubles, des limites de déplacement logicielles et des mesures de protection contre les interférences électromagnétiques.
Pourquoi le 800T reste-t-il pertinent ?
Bien que les commandes numériques modernes offrent des écrans plus grands, plus d’axes et des réseaux avancés, la force du 800T réside dans son architecture simple, sa conception industrielle robuste et sa grande configurabilité via les paramètres. Une fois correctement configuré, il assure un contrôle fiable et précis des tours à deux axes, avec en option des outils tournants et une logique d’automate intégrée.
Pour les constructeurs de machines et les techniciens de maintenance, le manuel d’installation reste la référence absolue : il couvre tout, depuis les dimensions physiques et les affectations de broches des connecteurs jusqu’aux relations mathématiques détaillées utilisées pour le calcul des gains, l’action prédictive et le réglage des points de référence.
Que vous mettiez en service une machine rénovée ou que vous dépanniez une installation existante, comprendre le matériel modulaire, les principes de l’asservissement en boucle fermée et le vaste ensemble de paramètres est la clé pour tirer le meilleur parti du FAGOR 800T.


