Entrez dans n’importe quel atelier de production moderne, et vous entendrez le bourdonnement caractéristique des machines-outils à commande numérique (CNC) découpant, fraisant et tournant le métal avec une précision microscopique. Mais sous cette symphonie physique de broches en rotation et de mouvements d’axes rapides se cache un réseau de données plus discret et invisible. À l’ère de l’Industrie 4.0 et de l’Internet Industriel des Objets (IIoT), une machine CNC n’est plus une simple île d’automatisation isolée ; c’est un nœud actif dans un vaste écosystème interconnecté.
Le héros méconnu qui rend cet échange de données transparent possible dans d’innombrables installations de fabrication à travers le monde est le protocole de communication Modbus.
Bien qu’il ait été inventé en 1979 par Modicon (aujourd’hui Schneider Electric), Modbus reste la lingua franca de l’automatisation industrielle. Mais comment, exactement, un protocole de la fin des années 70 facilite-t-il la communication dans les environnements CNC hautement avancés d’aujourd’hui ? Plongeons au cœur du monde de Modbus et explorons son rôle essentiel dans l’intégration des machines CNC.
Qu’est-ce que Modbus ? Un bref rappel
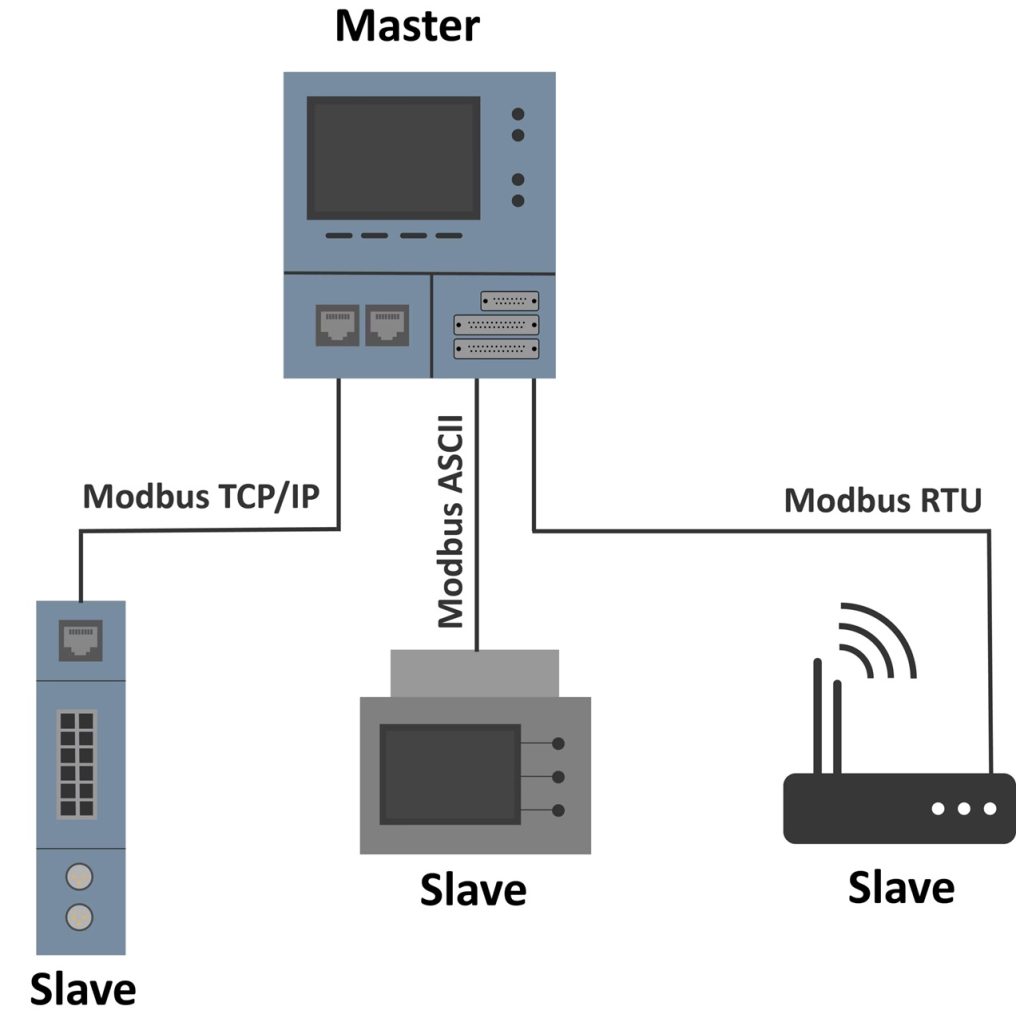
À la base, Modbus est un protocole de messagerie simple, robuste et open source. Il fonctionne sur une architecture Maître/Esclave (ou, dans la terminologie moderne TCP/IP, Client/Serveur).
Dans cette configuration, le « Maître » (souvent un automate programmable industriel (API), une interface homme-machine (IHM) ou un système SCADA) initie toutes les demandes de communication. Il interroge les « Esclaves » (qui peuvent être un contrôleur CNC, un bloc d’E/S distant ou un capteur) pour obtenir des données ou leur envoyer des commandes. Les esclaves répondent simplement aux demandes du maître ; ils ne communiquent pas directement entre eux.
Les données Modbus sont organisées en quatre tableaux distincts, qui correspondent parfaitement à la nature binaire et analogique des machines-outils :
- Bobines (0x) : Bits binaires en lecture/écriture (par exemple, commandes de marche/arrêt, activation de l’arrosage).
- Entrées discrètes (1x) : Bits binaires en lecture seule (par exemple, états des fins de course, statut des verrouillages de porte de sécurité).
- Registres d’entrée (3x) : Mots de 16 bits en lecture seule (par exemple, relevés de capteurs de température, tension analogique).
- Registres de maintien (4x) : Mots de 16 bits en lecture/écriture (par exemple, réglage des vitesses d’avance, vitesses de broche ou lecture de variables macro).
Modbus RTU contre Modbus TCP dans le monde de la CNC
Lors de l’intégration de Modbus dans une machine CNC, vous rencontrerez généralement deux couches physiques de transmission :
1. Modbus RTU (Remote Terminal Unit) :
Il s’agit de la version à communication série, fonctionnant généralement via un câblage RS-232 ou RS-485. Le RS-485 est incroyablement populaire dans les environnements CNC car il est hautement résistant aux bruits électromagnétiques générés par les énormes variateurs de broche et les moteurs servo. Il permet de mettre en cascade (daisy-chain) plusieurs appareils sur un seul câble à paire torsadée, ce qui simplifie grandement le câblage.
2. Modbus TCP/IP :
Cette version encapsule les données Modbus dans des paquets TCP Ethernet standard. Alors que les machines CNC sont devenues plus dépendantes des réseaux (nécessitant des données à haute vitesse pour la modélisation 3D et les trajectoires d’outil complexes), l’Ethernet est devenu la norme absolue. Le Modbus TCP permet au contrôleur CNC de communiquer avec les serveurs d’atelier, les IHM et les passerelles cloud en utilisant des câbles Cat5e/Cat6 standard et des commutateurs réseau classiques, sans nécessiter de matériel série obsolète.
Pourquoi utiliser Modbus dans la fabrication CNC ?
On pourrait se demander pourquoi les fabricants utilisent Modbus alors que des protocoles propriétaires sophistiqués tels que Fanuc FOCAS, Siemens OPC UA ou Heidenhain DNC existent. La réponse réside dans l’universalité, la simplicité et le coût.
Les protocoles propriétaires nécessitent souvent des frais de licence onéreux, des logiciels spécialisés et une connaissance approfondie de l’architecture interne spécifique de chaque marque CNC. Modbus, étant ouvert et libre de redevances, permet à une machine Haas, Mazak, DMG Mori et une machine sur mesure de parler toutes le même langage de base à un API central ou à un système SCADA. C’est le pont ultime pour les environnements de fabrication à flotte mixte, permettant une interopérabilité sans friction.
Applications CNC réelles pour Modbus
À quoi ressemble concrètement Modbus sur le plancher de l’atelier ? Voici trois scénarios courants où Modbus est la colonne vertébrale de la communication CNC :
1. Surveillance de l’état de la machine et suivi du TRG
Pour calculer le Taux de Rendement Global (TRG, ou OEE en anglais), les responsables d’usine doivent savoir exactement ce que fait une machine à chaque seconde. Est-elle en train d’usiner ? Est-elle à l’arrêt ? Est-elle en alarme ?
En mappant la logique d’automate interne de la CNC vers des registres de maintien Modbus, une passerelle externe ou un API peut interroger l’état de la machine toutes les quelques secondes. Par exemple, le registre 40001 pourrait représenter l’état de la machine (0 = Inactif, 1 = En marche, 2 = Alarme). Ces données sont ensuite envoyées à un tableau de bord IHM pour suivre les temps de cycle et analyser les temps d’arrêt.
2. Détection de l’usure et de la rupture des outils
La gestion des outils est cruciale dans l’usinage CNC. Un outil cassé peut mettre au rebut une pièce aérospatiale valant 10 000 € en quelques millisecondes. De nombreux contrôleurs CNC modernes permettent la surveillance de la charge des outils. En exposant les données du wattmètre de la broche via des registres d’entrée Modbus, un système externe de maintenance prédictive peut surveiller en temps réel la consommation d’ampérage de la broche. Si la charge augmente soudainement (indiquant une rupture d’outil) ou augmente progressivement après 50 pièces (indiquant une usure de l’outil), le système peut déclencher une alarme ou mettre automatiquement la machine en pause pour éviter la casse.
3. Lecture et écriture de variables macro
Les opérateurs CNC avancés utilisent des « variables macro » (courantes dans les commandes Fanuc et Haas) pour stocker des données personnalisées, telles que des comptes de pièces, des numéros de lot ou des ajustements de décalage d’outil personnalisés. Grâce à une passerelle Modbus-vers-CNC, un système MES (Système d’Exécution de la Fabrication) central peut écrire un nouveau numéro de lot directement dans un registre de variable macro via Modbus, garantissant que la machine usine toujours le bon programme de pièce sans nécessiter de saisie manuelle par l’opérateur, réduisant ainsi les erreurs humaines.
Meilleures pratiques pour implémenter Modbus dans les systèmes CNC
Bien que Modbus soit simple, l’environnement rude et électriquement bruyant d’un atelier d’usinage peut introduire des problèmes de communication. Voici les meilleures pratiques pour garantir une communication Modbus solide comme le roc :
- Respectez le bruit électrique : Si vous utilisez Modbus RTU sur RS-485, utilisez toujours un câble à paire torsadée blindé de haute qualité. Assurez-vous que le blindage est mis à la terre à une seule extrémité pour éviter les boucles de masse. Gardez les câbles de communication acheminés dans des conduits séparés des câbles d’alimentation haute tension des servomoteurs et des variateurs de fréquence.
- Optimisez les taux d’interrogation (polling) : N’interrogez pas chaque registre à chaque milliseconde. Si vous surveillez la température de la broche, une interrogation toutes les 5 secondes est amplement suffisante. Une sur-interrogation peut étouffer le processeur du contrôleur CNC, provoquant potentiellement des micro-ralentissements dans le processus d’usinage ou une latence indésirable dans l’exécution du code G.
- Documentez vos cartes de registres : Le plus gros cauchemar de l’intégration Modbus est la perte de la carte des registres. Maintenez une feuille de calcul stricte et contrôlée par version, détaillant exactement ce que représente chaque bobine et chaque registre, y compris les types de données (par exemple, le registre 40005 est-il un entier 16 bits, ou deux registres consécutifs formant un nombre flottant 32 bits ?).
- Utilisez des passerelles Edge pour l’IIoT : Si vous souhaitez envoyer des données Modbus vers le cloud pour des analyses IIoT, utilisez une passerelle Edge (de périphérie) industrielle. La passerelle lit les données Modbus TCP/RTU localement, les traduit dans un protocole moderne et léger comme MQTT, et les envoie de manière sécurisée et cryptée vers le cloud.
Les limites de Modbus dans la CNC moderne
Malgré sa popularité durable, Modbus n’est pas sans défauts, surtout lorsqu’on l’examine sous l’angle de la cybersécurité moderne et du big data.
Sécurité : Modbus a été conçu à une époque où les planchers d’usine étaient physiquement sécurisés et entièrement déconnectés d’Internet (air-gapped). Il ne dispose d’aucun chiffrement ni authentification natif. Si un acteur malveillant accède au réseau, il peut facilement lire des données de fabrication sensibles ou, pire, envoyer une commande pour desserrer un étau ou désactiver un verrouillage de porte de sécurité. Pour cette raison, Modbus ne doit jamais être acheminé directement sur l’Internet public sans pare-feu sécurisé ou VPN en place.
Bande passante : Modbus est relativement lent. Il est fantastique pour lire les états des machines, les températures et les comptes de pièces. Cependant, il est totalement inadapté à l’acquisition de données à haute fréquence. Si vous souhaitez capturer des données de vibration brutes d’un roulement de broche à 20 kHz pour effectuer une maintenance prédictive avancée pilotée par l’intelligence artificielle, Modbus créera un goulot d’étranglement dans le système. Les données à haute fréquence nécessitent des protocoles spécialisés et à haute vitesse.
L’avenir : Modbus à l’ère de l’Industrie 4.0
Alors que nous avançons dans l’année 2026 et au-delà, le paysage industriel adopte rapidement des protocoles avancés comme OPC UA et TSN (Time-Sensitive Networking / Réseaux à sensibilité temporelle). Alors, Modbus est-il mort ?
Loin de là. Modbus a réussi sa transition, passant du statut de protocole principal à celui de protocole de pont ultime. Alors qu’une toute nouvelle machine CNC haut de gamme peut disposer d’OPC UA natif pour un échange de données sémantique riche, les centaines de machines anciennes sur le plancher de l’atelier reposent toujours sur Modbus. De plus, de nombreux capteurs simples et peu coûteux, scanners de codes-barres et équipements auxiliaires (comme les groupes de refroidissement et les systèmes d’arrosage) sont encore livrés avec Modbus comme méthode de communication par défaut.
Modbus reste le protocole fiable et robuste qui connecte la réalité physique de la machine CNC à la réalité numérique du réseau de l’entreprise.
Conclusion
Le protocole de communication Modbus est peut-être un vestige de la fin des années 1970, mais sa simplicité, son ouverture et sa fiabilité ont cimenté sa place dans l’atelier de machines CNC moderne. Que vous extrayiez des données de charge de broche pour éviter la rupture d’outils, que vous suiviez le TRG via une IHM, ou que vous intégriez une ancienne fraiseuse dans un réseau d’usine intelligente, Modbus fournit le pont vital entre le fer et l’information.
En comprenant son architecture, en respectant ses limites physiques et en l’implémentant avec les meilleures pratiques de l’atelier, les fabricants peuvent libérer tout le potentiel de leurs équipements CNC, transformant des machines isolées en une puissance de production synchronisée et pilotée par les données.
Intégrez-vous actuellement Modbus dans vos machines CNC ou rencontrez-vous des problèmes de bruit de communication dans votre atelier ? Partagez vos expériences, vos conseils ou vos questions dans les commentaires ci-dessous !


